

东莞市德盈食品机械有限公司
姚先生 :139-2683-2587
贺小姐 :133-9270-8079
黄小姐 :152-1707-3913
邮 箱:info@dyfoodmachines.com
网 址:www.deyingjx.com
地 址:广东省东莞市寮步镇莞樟路良平段2巷19号德盈食品机械
中央厨房处理冷冻带骨原料时,碎屑率偏高是个容易被笼统归因的问题。有人换锯条,有人调速度,有人让操作工“推慢一点”,但碎屑照旧。原因往往不在某一个点上,而在齿型、线速度、推力这三个环节是否彼此匹配。拆开看,比整体换设备更实际。
齿型:容屑空间不够,碎屑就会多
冷冻带骨原料的锯切,碎屑的来源不是“切不断”,而是“屑排不走”。锯条齿距过密,容屑槽容积有限,冻肉和骨粉被反复碾磨在锯缝里,出来的就不是切屑,而是细碎的肉骨混合粉。冻带骨场景下,行业里更常用4T大齿距锯条,容屑空间足,排屑路径短,硬料切入时不易憋屑。跳齿或双节距齿形的价值也在这里:大齿负责切入,小齿辅助带屑,摩擦热更低,卡刀概率随之下降。
排查时不必急着换品牌,先看在用锯条的齿距和齿形是否真的对应“冷冻带骨”这个工况。如果锯条是为鲜肉或常温骨选的,碎屑率高就不是操作问题,而是选型从一开始就偏了。
线速度:不是越快越好,也不是越低越稳
线速度对碎屑的影响是双向的。速度过低,单齿切削厚度增大,推进阻力上升,操作者本能加力,锯条在骨肉交界处容易发生偏摆,切口被“撑宽”,原本该留在产品上的肉变成了锯缝里的碎末。速度过高,摩擦热积累,冻肉表面局部微融,肉屑更容易黏附在锯带和导向块上,形成二次碾磨。
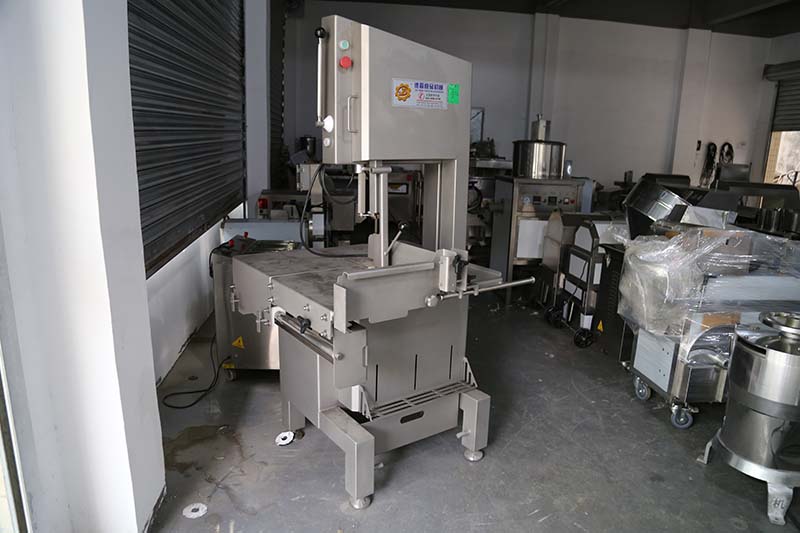
商用锯骨机常见的线速度区间在15 m/s上下,这一设定兼顾了冻肉的切入效率和切面平整度。德盈食品机械的锯骨机锯带移动速度同样设定在15 m/s,带轮直径210 mm,属于这个工况区间内的常规配置。排查线速度时,真正要问的不是“够不够快”,而是当前速度与所用齿型、原料中心温度是否对得上。零下18℃的硬冻和零下5℃的半解冻,需要的速度策略本来就不一样。
进料推力:匀速比“用力”重要
推力环节容易被经验掩盖。操作工看到切面粗糙,反应往往是“推慢点”或“加点力”,但推力问题的核心不在大小,而在是否匀速、是否直线。推进速度忽快忽慢,锯条承受的负载在骨头和纯肉之间反复跳变,锯带产生微幅摆动,切口随之变宽,碎屑率自然上去。更隐蔽的是锯条钝化后的连锁反应:齿尖变钝,切割力上升,操作者加力去“补”,切面被拉裂,骨粉增多,回弹也更明显。
中央厨房处理零下15℃左右的硬冻原料时,配合可移动推料器保持进料的直线和稳定,比单纯要求“推慢”有效得多。如果每班都在靠人力去补设备的切割能力,推料越来越重,纠偏越来越频繁,碎屑率就很难真正降下来。
碎屑率难降,通常不是某一个参数“错了”,而是齿型、速度、推力三者之间没有形成闭环。先确认锯条是为冷冻带骨选的,再核对线速度与原料温度、齿型是否匹配,然后把推力从“手感”变成可重复的匀速直线推进,排查才有落点。德盈食品机械的锯骨机在全不锈钢机身和食品接触部件处理上符合卫生标准,但设备本身不替用户做匹配——齿型、速度、推力这三件事,仍然需要在中央厨房的具体工况里一件一件对上去。


 贺小姐 :133-9270-8079
 邮箱:info@dyfoodmachines.com
 地址:广东省东莞市寮步镇莞樟路良平段2巷19号德盈食品机械